精耕门架领域 做深工艺与配套--中叉网对话唐山盛航汪能
原创 2026-11-11 11:05 杨斌 来源:中叉网-中国叉车网
在CeMAT ASIA 2026展会现场,唐山盛航发布叉腿系列新品与三向车叉车门架总成。中叉网在展台专访了唐山盛航环保机车制造有限公司副总经理汪能。交流中,汪能较少谈及宏观概念,话题多围绕叉腿的热轧成型工艺、140余款门架型材的匹配逻辑,以及“保姆式服务”在配套环节的具体落点展开。
热轧一体成型替代拼焊
叉腿是叉车承载和作业过程中的关键结构件。传统拼焊叉腿由多块钢材焊接而成,焊缝区域容易产生应力集中,焊接过程中的形位误差也会影响装配一致性。汪能介绍,本次发布的叉腿系列主要突破在于用热轧一体成型替代传统拼焊,其优势集中在三个方面。
“第一是结构可靠性更高,一体成型没有拼焊焊缝,从根源消除焊接应力集中、焊缝开裂风险;第二是精度更稳定,减少焊接带来的形位误差,装配一致性更好,同时外观质量也得到大幅度提升;第三就是疲劳性能提升,非常适合长期往复重载工况,整机使用寿命明显优于拼焊方案。”汪能说。
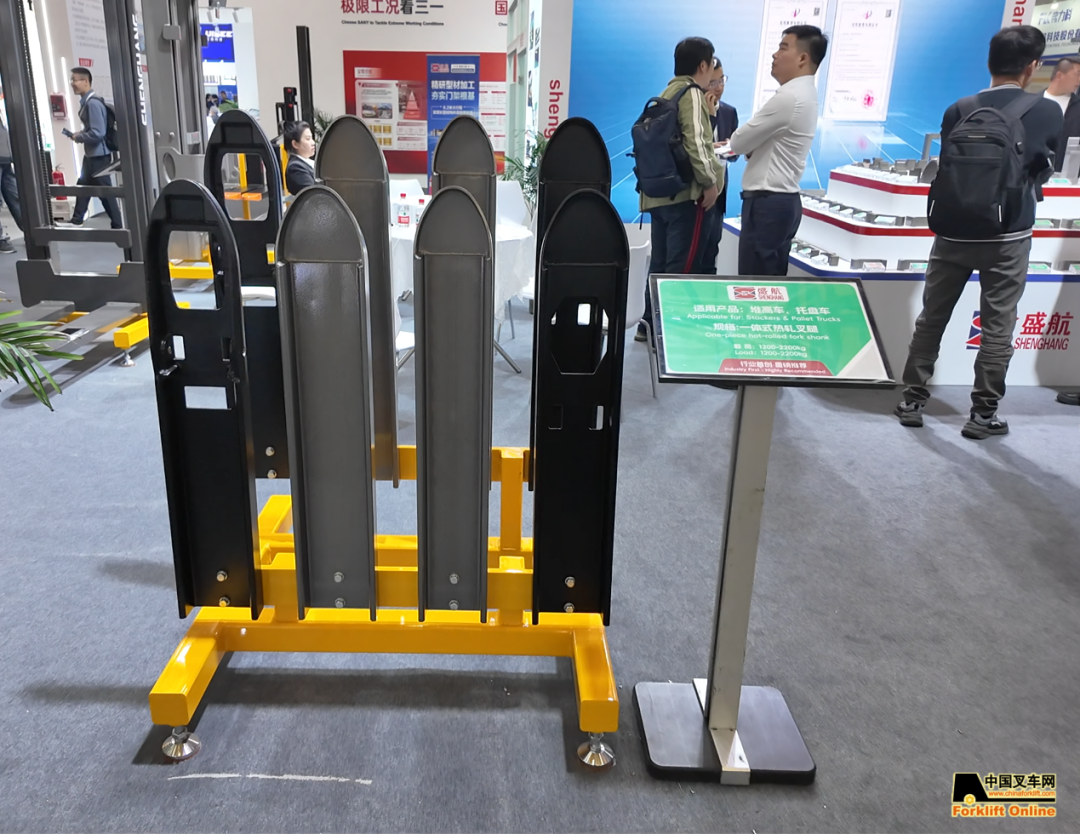
从工艺角度看,把热轧成型应用于叉腿,意味着企业对材料流动和应力分布的理解需要穿透到部件级。样品成型只是第一步,批量生产的一致性和装机后的长期表现,是验证这项工艺是否成立的核心。
型材库支撑非标匹配
截至目前,盛航已自主研发140余款不同规格的门架型材,覆盖1吨到16吨、平衡重与仓储两大车型系列。对于外界容易先注意到的产品数量,汪能更看重这套型材库作为基础物料库的作用。
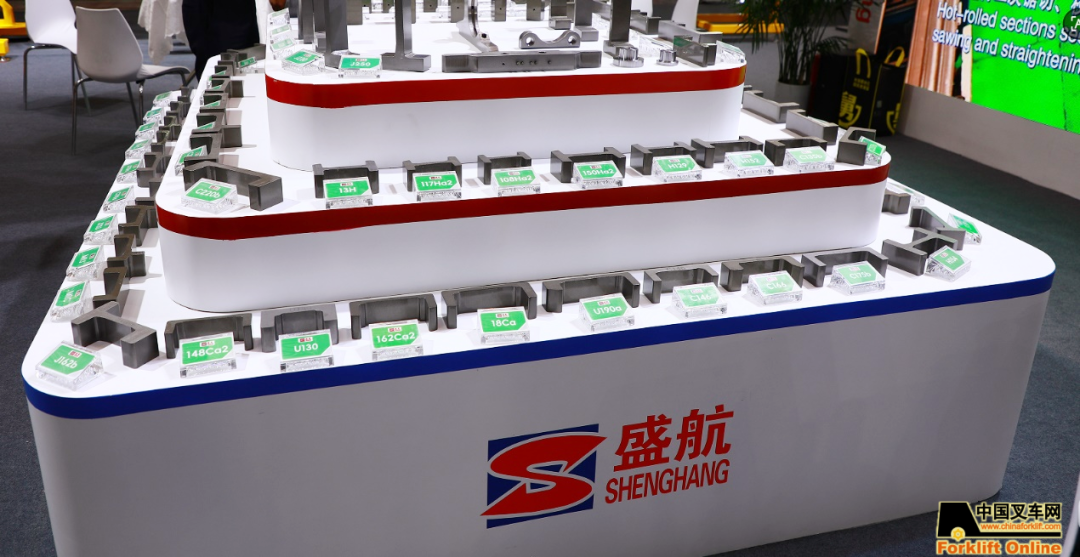
“这140多款型材本身就是多年沉淀下来的基础物料库,相当于搭好的‘标准模块’。接到非标需求,第一步先从现有型材库选型、组合适配,能复用就不新开模具;确实需要定制开发的,我们内部工艺、研发、产线同步评审,依托全链条的产业优势,快速输出试制方案,兼顾交付速度和成本,所以响应效率会高很多。”汪能说。
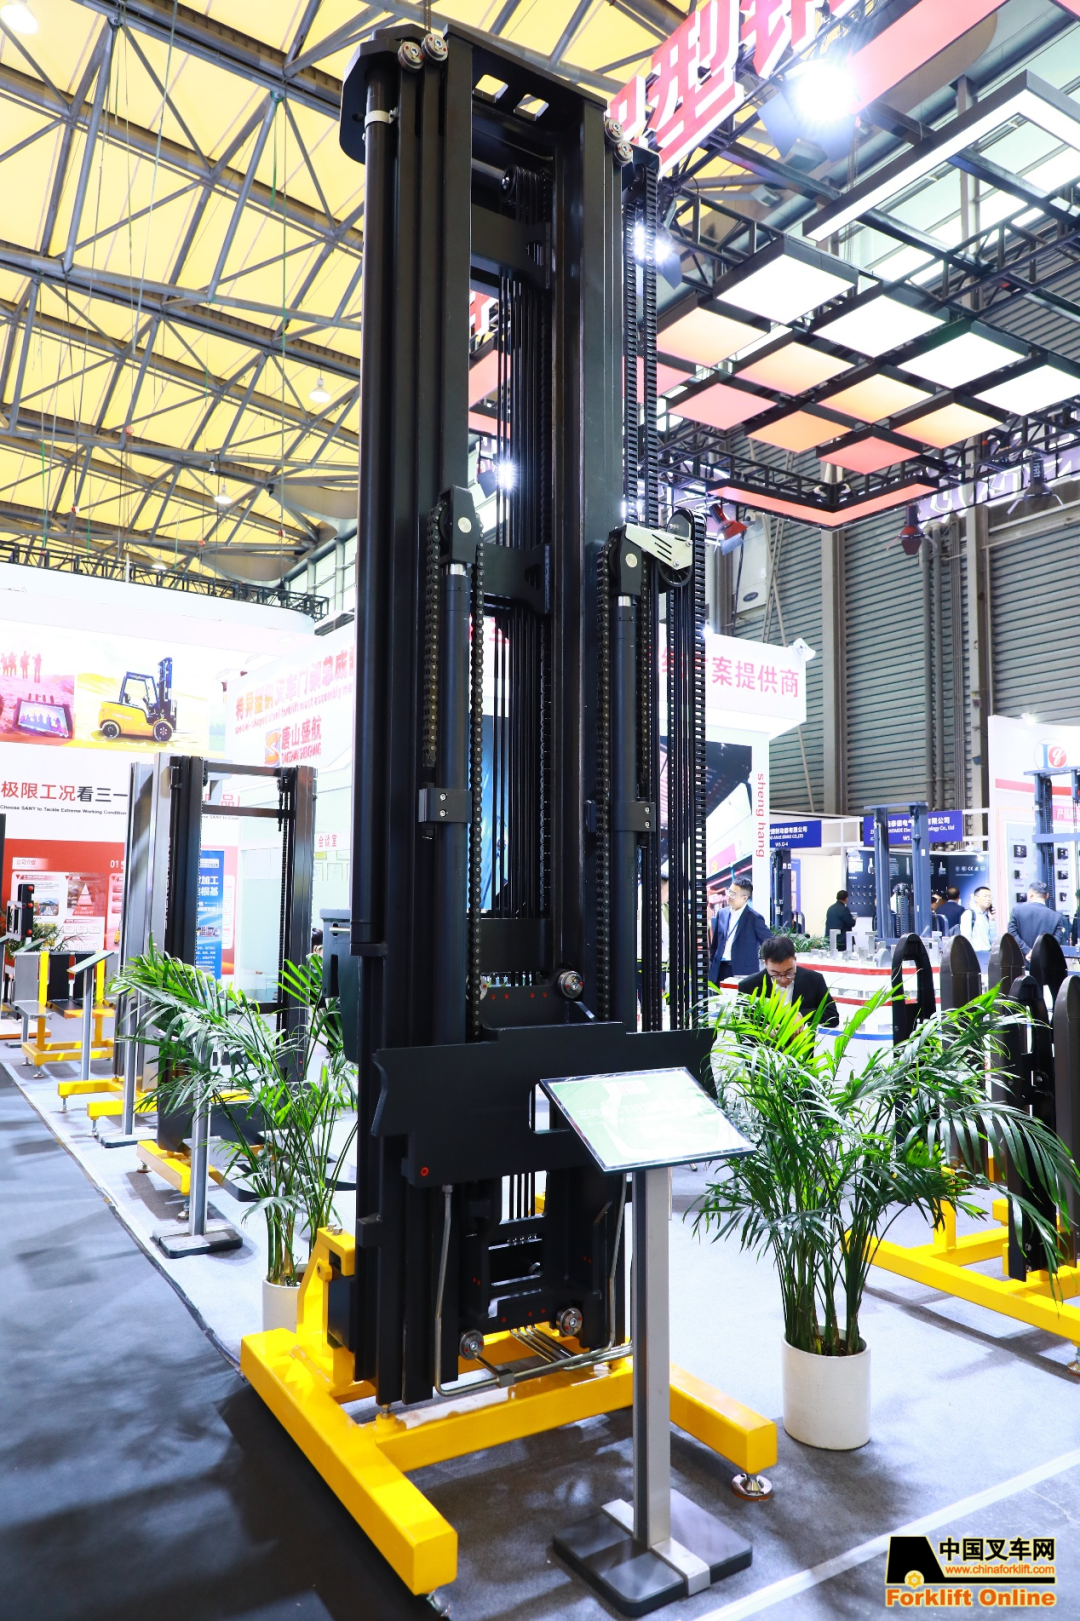
这套匹配逻辑,把非标门架需求从单个项目的重新设计,转化为在既有型材和总成经验中寻找组合方案。本次发布的另一款新品三向车叉车门架总成,面对的窄通道场景对偏载刚度、视野和结构紧凑性要求较高。盛航利用既有型材体系与总成经验交叉匹配,最终交出的是成品,而非停留在方案阶段。没有型材库的厚度,单品的创新容易成为孤岛。
配套前置到方案阶段
在核心部件配套中,服务常被理解为售后响应速度。汪能所提到的“保姆式服务”,指向的是全链条配套支持。“很多主机厂在方案设计及产品应用过程中,缺的不只是合格型材,还有产品选型、工艺验证、差异对比这些经验。我们从前期方案协同、材料选型、样件试制,到批量生产过程中的工艺跟进和优化全程参与。帮客户少走验证弯路,缩短国产化落地周期,保证批量装机之后产品稳定性,真正把配套交付做到闭环。”
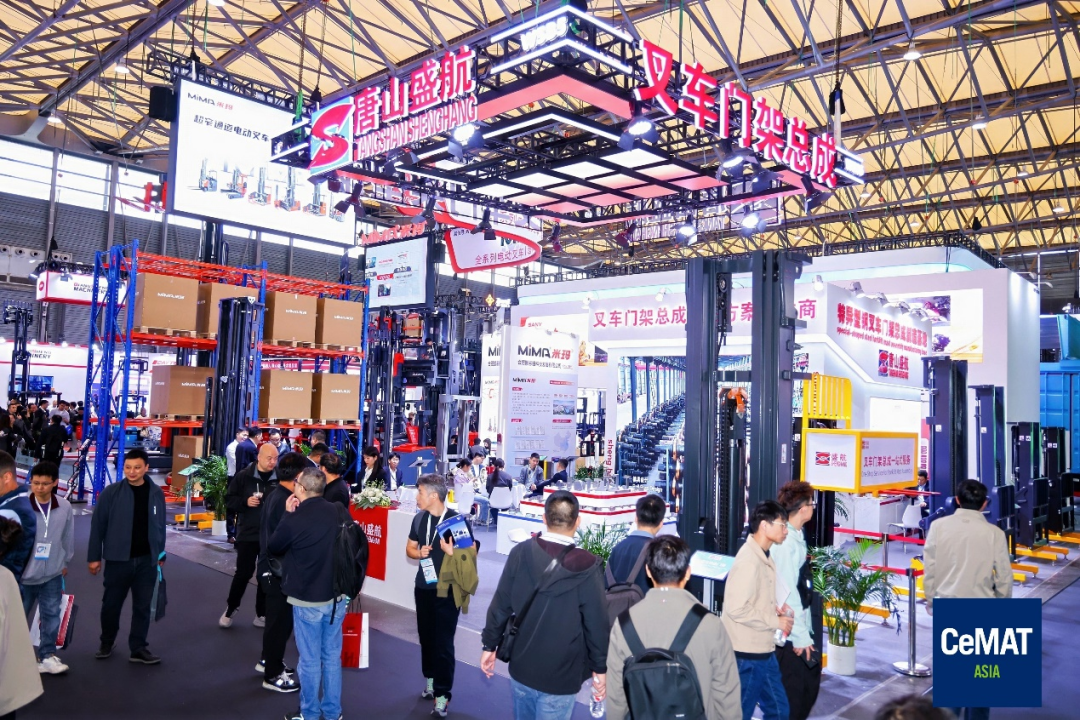
这种深度介入对供应商的能力要求较为综合:既需要材料认知,也需要总成设计能力和规模化制造弹性。年产20万台套门架及总成的制造体系,以及机器人焊接、数控加工产线,为前端服务提供交付确定性。
基础环节的长期积累
门架作为核心部件,直接影响整机升降安全、效率和全生命周期成本。盛航在此次展会呈现的,是其在门架这一细分领域里的长期专注:在工艺端,把热轧成型推向结构件末端,减少拼焊带来的变量;在配套端,用140余款型材支撑非标需求的快速匹配,并通过前置服务降低客户的试错成本。
对核心部件企业而言,这条路径没有太多捷径,靠的是基础工艺的持续积累、型材矩阵的厚度,以及将工程判断力嵌入客户开发流程的耐心。门架虽为部件,但把这一环节做深做透,本身就是参与整机竞争力的一种方式。
相关资讯
更多- 自动化搬运的更多选择:卡斯卡特CeMAT展出双线新布局
- 向“新”向“智”向未来 行稳致远勇前行——龙工精心组织参展第十四届海峡两岸机械产业博览会
- 双展同台,东华链条以全链配套能力“链”接智能物流与动力传动
- CeMAT ASIA 2026圆满收官!爱普拉以硬核智能充电解决方案 ,链接全球智慧物流新动能
- 事倍达携全系列物料搬运装备登陆2026 CeMAT ASIA,以15年工贸一体化经验链接全球市场
- 强盛叉车携全系列智能搬运装备亮相2026 CeMAT ASIA,以硬核制造实力赋能物料搬运升级
- 威拓力携全系列新能源搬运装备亮相2026 CeMAT ASIA
- 精耕门架领域 做深工艺与配套--中叉网对话唐山盛航汪能
- 喜讯|杭叉集团荣获华证指数“2026年绿色低碳先锋奖”
- 英特尔与SAP展示自主仓储系统